zixun
山東茂隆新材料科技有限公司 2024-09-09 3865
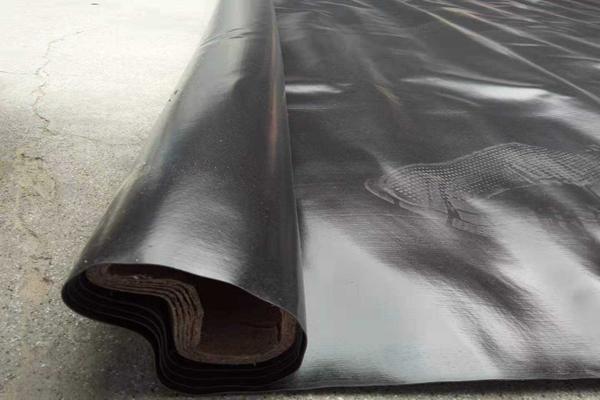
低密度聚乙烯(LDPE)有著非常好的柔韌性、耐化學腐蝕性和可焊接性,是制作土工膜的理想材料。而LDPE土工膜的生產(chǎn)過程中,擠出機的溫度控制是至關(guān)重要的一環(huán),它能關(guān)系到土工膜的質(zhì)量與性能。今天小編來聊一聊LDPE膜的擠出機溫度各段是多少,下面一起看一看吧。
一、擠出機溫度控制的重要性
擠出機是LDPE土工膜生產(chǎn)的核心設備,它的溫度控制能夠影響到物料的熔融狀態(tài)、擠出穩(wěn)定性以及最終產(chǎn)品的物理性能。合理的溫度設置能夠確保物料在擠出過程中均勻塑化,減少能耗,提高生產(chǎn)效率,還要避免物料過熱分解或溫度不足導致的性能下降。
二、LDPE土工膜擠出機各段溫度設置
LDPE土工膜擠出機的溫度控制通常分為多個加熱段,每個段的溫度設置需根據(jù)物料的特性和生產(chǎn)要求進行精確調(diào)整:
1、加料段:溫度一般控制在90-100攝氏度之間。主要目的是預熱物料,讓它軟化,便于后續(xù)塑化段的加工。溫度不宜過高,以免物料提前熔融,影響擠出穩(wěn)定性。
2、塑化段:溫度范圍一般在100-140攝氏度之間。這一段是物料熔融的關(guān)鍵階段,通過高溫和螺桿的剪切作用,讓物料充分熔融并混合均勻。溫度設置要根據(jù)物料的熔融指數(shù)和擠出機的型號進行微調(diào),以確保熔融效果最佳。
3、均化段:溫度一般控制在140-160攝氏度之間。這一段的主要作用是進一步均化熔融物料,消除物料中的溫度梯度和剪切應力,為后續(xù)的擠出成型做好準備。
4、成型模具段:溫度范圍在140-160攝氏度之間,具體溫度取決于模具的結(jié)構(gòu)和材質(zhì)。模具溫度要保持均勻且穩(wěn)定,這樣才能確保擠出膜材的截面形狀和尺寸精度。
需要注意的是,上述溫度設置僅為一般范圍,實際生產(chǎn)中還要根據(jù)具體物料的性質(zhì)、擠出機的性能以及產(chǎn)品要求進行調(diào)整。擠出機的加熱系統(tǒng)要配備先進的溫度控制系統(tǒng),實現(xiàn)各段溫度的精確控制和實時監(jiān)測,這樣才能確保生產(chǎn)過程的穩(wěn)定性和產(chǎn)品質(zhì)量的一致性。
三、溫度控制的關(guān)鍵要素
1、溫度均勻性:各段溫度要保持均勻,避免局部過熱或過冷導致的物料性能下降。
2、溫度穩(wěn)定性:加熱系統(tǒng)要有非常好的溫度穩(wěn)定性,減少溫度波動對生產(chǎn)的影響。
3、溫度響應速度:加熱系統(tǒng)要能快速響應溫度調(diào)整指令,實現(xiàn)溫度的快速穩(wěn)定和準確控制。
從上面可以看出,LDPE土工膜擠出機的溫度控制是生產(chǎn)高質(zhì)量土工膜的關(guān)鍵環(huán)節(jié)。通過合理設置各段溫度,并嚴格控制溫度均勻性、穩(wěn)定性和響應速度,可以確保物料在擠出過程中均勻熔融、穩(wěn)定擠出,從而生產(chǎn)出性能優(yōu)異的土工膜。
Demand feedback